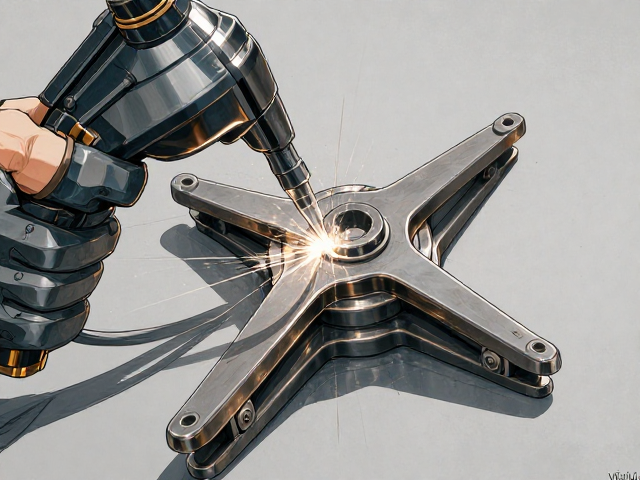
五星脚焊接工艺的核心结构与材料选择
五星脚作为办公椅或休闲椅的关键支撑部件,其结构稳定性直接决定了整椅的安全等级与使用寿命。市面上常见的五星脚材质主要包括铝合金压铸、不锈钢以及碳钢镀锌三种,不同材质在焊接工艺上的侧重点存在显著差异。铝合金脚板因质地较轻且耐腐蚀,通常采用氩弧焊进行拼接,重点在于控制热影响区,防止因高温导致金属晶格变化从而降低强度。相比之下,碳钢或铸铁脚板则更多采用二保焊或手工电弧焊,这类工艺对焊缝的熔深要求极高,必须确保焊透,避免出现虚焊或夹渣现象,这是应对日常旋转受力及冲击载荷的基础保障。
在焊接过程中,焊缝的外观检查与内部探伤是质量控制的关键环节。合格的焊缝应当呈现均匀的鱼鳞纹,无咬边、气孔、裂纹或未熔合等缺陷。对于高频使用的场景,焊接后的打磨处理至关重要,需去除焊渣及飞溅物,使焊缝与母材平滑过渡,这不仅能减少应力集中,也为后续的表面处理提供平整的基础。部分高标准生产线还会引入X射线探伤或超声波检测,以验证焊缝内部的致密性,确保在承受数吨级静态载荷时,脚爪根部不会出现断裂预兆,从而从物理结构上确立产品的稳固根基。
表面喷漆与烤漆的预处理及流程规范
焊接完成后的五金件表面状态会直接影响涂层的附着力与防腐性能,因此前处理工序不可省略。标准的流程包括除油、除锈、磷化或陶化处理。除油可去除加工过程中残留的切削液和油脂,除锈则通过喷砂或酸洗消除氧化皮。随后进行的磷化处理能在金属表面形成一层致密的微观结晶保护膜,这种转化膜能显著提高漆膜的附着力并增强耐盐雾腐蚀能力。若跳过此步骤,即便使用高档油漆,在潮湿环境中也极易出现起泡、剥落现象,导致五星脚在数年内便出现锈蚀斑点,严重影响美观与结构完整性。
喷涂环节通常采用静电喷塑或高温烤漆工艺。静电喷塑利用高压静电电场使塑粉吸附于工件表面,具有涂层均匀、厚度可控、环保性好的特点,常见厚度在60-80微米之间。随后进入烘烤炉,温度通常控制在180℃至200℃,时间约为15至20分钟,使粉末熔融流平并交联固化。对于要求更高光泽度或特殊质感的产品,可采用高温烤漆,其漆膜硬度更高,耐划伤性能更优。烘烤过程中的温度曲线控制至关重要,温度过低会导致固化不完全,漆膜发软;温度过高则可能引起漆膜黄变或起泡,影响最终成品的视觉质感与物理性能。
工艺结合处的细节处理与质量验收
五星脚在长期使用中,脚爪与转杆连接处以及脚垫安装位是受力最复杂的区域,这些部位的工艺处理尤为关键。在喷漆或喷塑前,对于需要后续组装的螺纹孔、定位销孔等部位,通常需要进行遮蔽保护或使用专用堵头,防止油漆流入导致装配困难或尺寸超差。脚爪底部与地面接触的平面,在喷涂后需进行精细打磨,确保脚垫能紧密贴合,避免因地面不平导致椅子晃动。此外,对于电镀后再进行喷涂的复合工艺,需特别注意界面结合力,防止因底层电镀层与漆膜膨胀系数不同,在温度变化时产生剥离。
质量验收标准应涵盖外观、尺寸、附着力测试等多个维度。外观检查要求在自然光下距离50厘米处观察,无明显流挂、橘皮、杂质及色差。尺寸检测需使用卡尺或专用检具,确保脚爪间距、总高符合设计图纸公差,通常公差范围控制在±1mm以内。附着力测试常采用划格法,使用标准切割刀在漆膜表面切割规定网格,再用胶带粘贴后快速撕离,观察漆膜脱落情况,优质涂层应无脱落或仅沿切割边缘有微量脱落。耐盐雾测试则是评估防腐性能的重要手段,合格产品通常需在5%氯化钠溶液中,于35℃环境下耐受72至240小时无红锈,这一数据直接反映了涂层对潮湿环境的抵御能力。