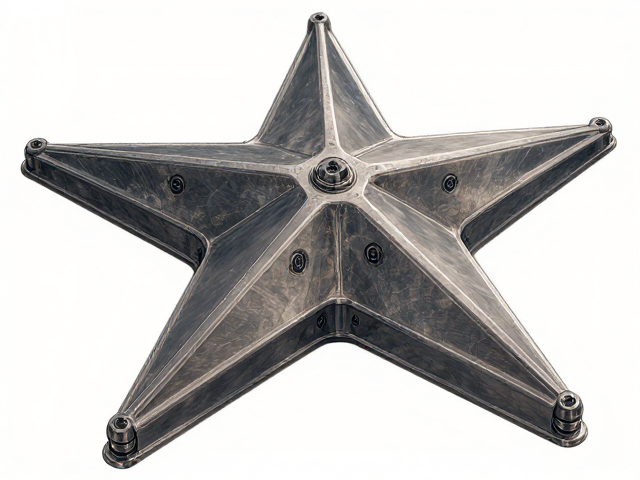
五星脚铝合金压铸工艺的核心控制点
铝合金压铸成型是制造五星脚的基础环节,主要采用高压铸造技术,将熔融状态的铝硅合金(如ADC12或A380)注入高精度模具型腔。这一过程对温度控制极为敏感,铝液温度通常需维持在680℃至720℃之间,以确保金属液的流动性与填充效率。模具温度则需通过模温机精确调控在150℃至200℃区间,过低的模温会导致冷隔或流痕缺陷,而过高的模温则会延长冷却时间,降低生产效率并可能引发粘模现象。
在压铸过程中,排气系统设计直接决定了成品内部的气孔率。五星脚结构复杂,分支较多,模具需设置严密的排气槽,通常位于分型面或压铸币位置,以排出型腔内的气体和挥发物。保压阶段需保持稳定的压力,防止缩孔产生。成型后的五星脚需经过自然冷却或强制风冷,随后进行去毛刺处理,去除分型线处的飞边,为后续的表面处理和组装提供平整的基础面。
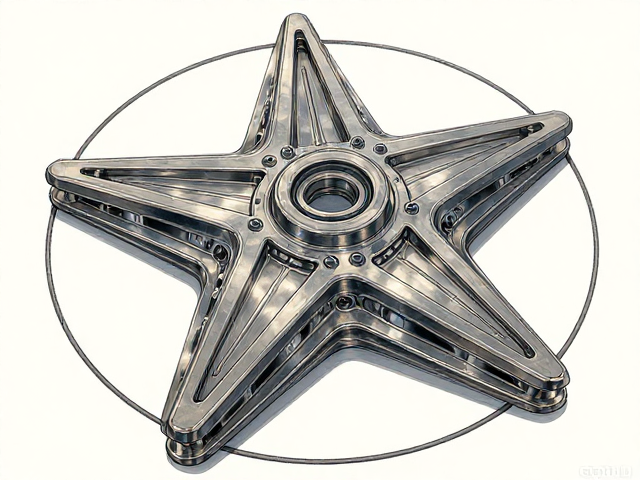
五星脚表面处理与强度保障
压铸完成的五星脚表面通常需要进行喷砂或抛丸处理,以消除模具痕迹并增加表面附着力,为后续的阳极氧化或喷涂做准备。对于要求耐腐蚀的户外场景,阳极氧化处理能显著提升铝合金表面的硬度和耐磨性。通过电解氧化在表面形成致密的氧化铝膜,膜厚一般控制在10-20微米,这层薄膜能有效隔绝空气和水分,防止基体金属腐蚀,同时提供美观的哑光或亮光效果。
除了外观处理,内部金相组织的致密性也是关键指标。压铸件的力学性能需符合相关行业标准,如抗拉强度通常不低于180MPa,延伸率需达到规定范围。通过光谱分析检测铝液中硅、铁、铜等元素含量,确保合金成分稳定。铁含量过高会降低铝合金的延展性,增加脆性,因此需严格控制杂质元素比例,确保五星脚在承受长期载荷时不会发生脆性断裂。
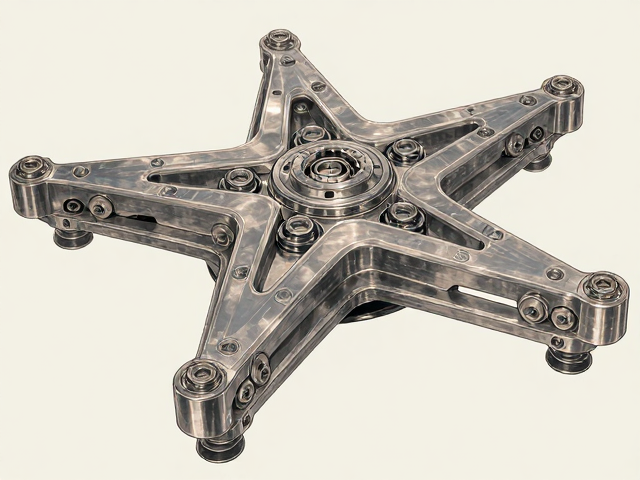
五星脚与底盘螺丝固定的结构逻辑
五星脚与底盘的连接主要依赖于高强度螺栓紧固,常见的连接方式为沉头螺丝或六角头螺丝配合螺母固定。底盘通常设有对应的螺纹孔或通孔,五星脚根部则预留安装孔位。在安装前,需对安装孔位进行同轴度检测,确保五星脚垂直于底盘平面,避免因装配误差导致受力不均。螺丝的材质多选用304或316不锈钢,以应对不同环境下的防锈需求,部分高强度场景可能使用8.8级或12.9级合金钢螺丝。
固定过程中的扭矩控制至关重要。过大的扭矩可能导致螺丝滑牙或铝合金基体变形,甚至造成五星脚根部开裂;扭矩过小则可能导致连接松动,存在安全隐患。通常需使用扭矩扳手按照规定的力矩值进行紧固,例如M8螺丝的推荐扭矩可能在20-25N·m之间,具体数值需参考设计图纸要求。部分高端产品会在螺丝头部增加防松垫圈或涂抹螺纹紧固胶,以增强抗振动松脱的能力。
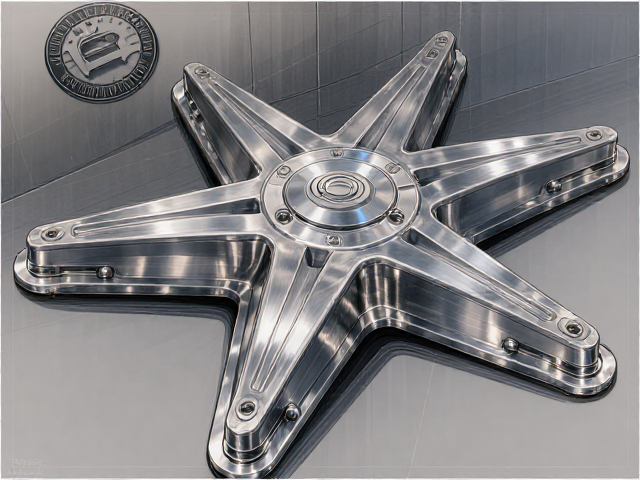
装配后的检测与验收标准
装配完成后的五星脚需进行静态负载测试,以验证连接结构的可靠性。测试时,将五星脚固定在测试台架上,施加垂直向下的压力,压力值通常为产品额定承载量的1.5倍至2倍,保持规定时间(如30秒)后观察是否有塑性变形或连接件失效。同时,需检查螺丝头与五星脚表面是否贴合紧密,无翘起现象,确保受力均匀分布。
动态测试则模拟实际使用中的振动和冲击工况。将装配好的五星脚安装在振动台上,设定一定的振幅和频率进行持续振动测试,随后检查螺丝是否有松动、五星脚是否有裂纹或变形。此外,还需进行盐雾测试,评估经过表面处理及装配后的整体耐腐蚀性能,确保在潮湿或腐蚀性环境中,连接部位不会因锈蚀而降低强度。所有检测数据需记录归档,作为质量控制的可追溯依据。