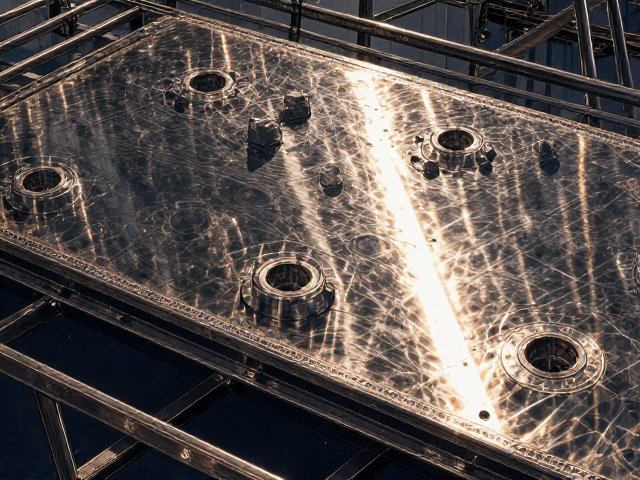
表面预处理与除锈去油的关键步骤
冷轧钢板在进入喷漆工序前,其表面的微观状态直接决定了涂层的附着力与最终的防腐寿命。工业标准的预处理流程通常包含脱脂、酸洗磷化或喷砂处理,旨在彻底清除轧制过程中残留的防锈油、氧化皮以及金属表面的杂质。对于高精度家具部件,喷砂处理常选用20-40目的人造金刚砂,通过物理冲击形成均匀的锚纹结构,这种微观粗糙度能显著增加涂层与基材的接触面积,提升机械咬合力。
脱脂环节需严格控制溶剂的挥发速度与残留量,常用碱性清洗剂配合超声波震荡技术,确保无死角清洁。若预处理不彻底,后续漆膜极易出现起泡、剥落现象,特别是在潮湿环境下,残留水分会导致“阴极剥离”效应,加速基材腐蚀。处理后的工件必须经过纯水冲洗并干燥,表面盐分含量需符合ISO 8500-1标准中的Cd级或更严要求,确保无任何可溶性离子残留,为底漆附着提供纯净基底。
底漆选择与防锈机理分析
底漆是冷轧钢铁艺家具防腐体系中的核心防线,主要功能在于封闭基材并提供优异的附着力。环氧富锌底漆因含有高比例锌粉,能通过电化学牺牲阳极作用保护钢铁基体,即使漆膜局部破损,锌元素仍能优先腐蚀以保护钢材,这一特性使其在户外或高湿度环境家具应用中备受青睐。相比之下,环氧云铁中间漆则侧重于屏蔽作用,其片状云铁颜料能延长腐蚀介质渗透路径,增强整体涂层的阻隔性能。
喷涂过程中,干膜厚度(DFT)的控制至关重要。一般建议底漆单道喷涂厚度控制在40-60微米,总厚度不低于80微米,以确保足够的物理屏障。喷涂时需保持喷枪距离工件15-20厘米,移动速度均匀,避免局部过厚导致流挂或过薄导致针孔。固化过程中,环境温度应维持在15-25℃,相对湿度低于75%,以促进树脂交联反应完全,形成致密的网状结构,从而隔绝氧气和水分子与金属表面的接触。
面漆涂装与色彩呈现技巧
面漆不仅承担装饰功能,还需具备优异的耐候性、耐黄变性和抗紫外线能力。聚氨酯(PU)面漆因其高硬度、耐磨性及丰富的光泽度选择,成为钢铁艺家具的主流选择。在调色阶段,需使用标准光源箱比对Pant色卡,确保色彩在不同光线下的稳定性。考虑到冷轧钢板的吸漆特性,面漆施工通常采用“薄涂多遍”的原则,每遍喷涂间隔时间需根据涂料溶剂挥发特性精确计算,通常为2-4小时,以确保层间附着力。
色彩持久性还受到施工工艺中细节控制的影响。喷涂时需注意枪法重叠,每枪重叠1/3至1/2,避免色差条纹。对于复杂造型的钢铁艺部件,需调整喷枪角度,确保死角部位也能均匀覆盖。若需获得镜面效果,需在面漆完全固化后进行精细打磨,去除橘皮和颗粒,再施加清漆或进行抛光处理。此过程需严格控制打磨力度,避免破坏底层漆膜结构,同时保持环境无尘,防止灰尘颗粒嵌入漆面影响美观。
固化环境与长效防腐维护
涂装后的固化环境直接影响漆膜的最终性能。自然干燥虽成本低,但受温湿度波动影响大,易导致固化不完全或表面发粘。工业生产中常采用强制对流热风干燥,温度设定在60-80℃,时间控制在2-4小时,以加速溶剂挥发和树脂交联。对于大型或不可移动部件,需监测环境温度变化,防止温差过大引起漆膜应力开裂。固化完成后,需进行附着力测试(如划格法)和硬度测试,确保涂层达到预定技术指标。
日常维护中,清洁是保持色彩持久性的关键。建议使用中性清洁剂配合软布擦拭,避免使用含有强酸、强碱或研磨成分的清洁剂,以免破坏漆膜表面。对于户外使用的钢铁艺家具,建议每半年检查一次漆膜状况,及时修补细微划痕,防止水分渗入导致基材锈蚀。良好的维护习惯能显著延长家具使用寿命,保持其艺术美感与结构完整性,确保持久的视觉效果。