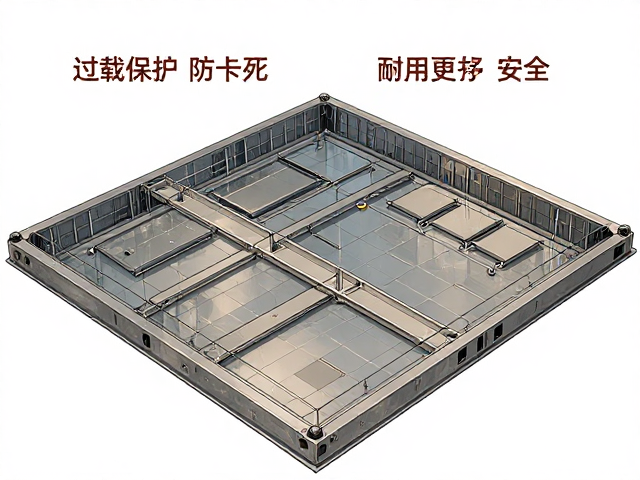
底盘结构设计与承重匹配逻辑
手动手摇密集柜的底盘是整个移动系统的根基,其核心作用在于分散柜体重量并确保在满载状态下轨道运行的平稳性。底盘通常由冷轧钢板冲压成型,经过焊接固定于地面轨道之上,其材质厚度与焊接工艺直接决定了整体结构的稳定性。在选型过程中,需重点关注底盘与立柱、层板的连接方式,常见的加固方式采用角铁或加强筋焊接,这种物理连接能有效抵抗长期推拉产生的剪切力,避免出现松动或变形现象。
承重能力的计算需严格依据实际存储物品的密度与柜体规格。一般标准的密集柜立柱高度在2300mm至2400mm之间,单组承重能力需经过严密的力学计算,确保在存放档案纸张、文件夹等常规密度物品时,底盘受力均匀。若存储介质密度较大,如重型机械图纸或金属资料,底盘钢板厚度需相应增加,并需在轨道接触面增加耐磨垫层,以减少因摩擦系数变化导致的运行阻力不均,从而从物理结构上降低卡死风险。
过载保护机制与防卡死设计
防卡死的核心在于传动系统的冗余设计与限位保护的有效性。手摇密集柜的传动链条或齿轮箱需配备可靠的过载保护装置,当推拉阻力超过额定值时,保护机制应能自动切断动力传递或允许一定程度的打滑,防止电机(若为电动辅助)或人力强行驱动导致齿轮崩裂或链条断裂。对于纯手动产品,防卡死更多依赖于精密的调隙机构,通过调节侧边丝杆或挂轮的水平度,确保每一列柜体在移动时保持平行,避免因地面不平或安装误差导致柜体倾斜卡滞。
轨道与底盘挂轮的配合精度是防止卡死的关键细节。优质底盘挂轮通常采用尼龙或工程塑料材质,内部嵌入高精度轴承,这种组合既能提供足够的摩擦力以承载重物,又能保持较低的滚动阻力。在安装阶段,需使用专业水平仪对轨道进行多点校准,确保轨道间距误差控制在毫米级别。若底盘底盘底座与轨道接触面存在微小缝隙,长期运行产生的震动会导致挂轮偏移,进而引发卡死。因此,底盘底部的调平垫片设计需具备足够的调节范围,以应对地面微小的不平整。
材质工艺与长期耐用性评估
底盘的耐用性直接取决于钢材的牌号与表面处理工艺。选用优质冷轧钢板(如SPCC或Q235)进行冲压成型,再经过酸洗、磷化、静电喷塑等多道工序处理,能显著提升底盘的防锈防腐能力。喷塑层的厚度通常要求在60-80微米之间,涂层均匀无流挂,这能有效隔绝潮湿空气与地面水分,防止底盘因锈蚀而变薄、断裂。在潮湿环境或地下室等场景下,底盘表面的防腐处理尤为重要,它是延长密集柜使用寿命的关键防线。
焊接部位的打磨与加固处理是衡量底盘做工是否精细的重要标准。高质量的底盘在焊接后会对焊缝进行打磨平整,消除应力集中点,并在关键受力部位增加加固件。此外,底盘与轨道的连接螺栓需采用高强度防盗螺丝或内六角螺丝,防止因长期震动导致松动。定期检查底盘挂轮的磨损情况,及时清理轨道上的灰尘与异物,保持传动系统的清洁,这些日常维护措施能大幅降低故障率,确保密集柜在高频使用环境下依然保持顺畅运行。