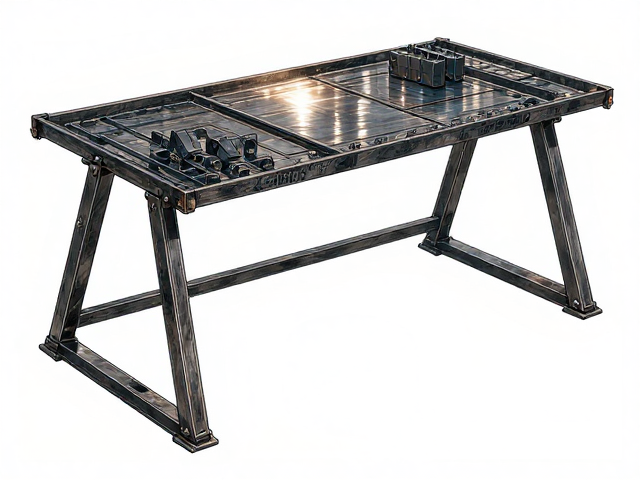
焊接前材料预处理与表面清洁标准
碳钢弓形脚支架的焊接质量直接取决于母材的清洁程度,任何氧化皮、油污或水分残留都会在高温电弧作用下分解产生气孔或夹杂,从而削弱焊缝强度。在正式施焊前,必须对焊接区域及其周围至少20毫米范围内的表面进行彻底清理,通常采用钢丝刷或砂轮去除锈迹,确保金属表面呈现均匀的灰白色光泽。对于含有较高碳量的结构钢,还需注意控制预热温度,防止因冷却速度过快导致热影响区出现淬硬组织,进而引发冷裂纹。
弓形脚的设计特点决定了其受力点主要集中在腿部与底板连接处,这些部位在加工过程中容易残留切削液或防锈油。使用丙酮或专用清洗剂进行脱脂处理是必要的步骤,干燥过程需确保无溶剂残留,以免污染电弧。同时,检查坡口角度和钝边尺寸是否符合图纸要求,常见的V型坡口角度应保持在60至70度之间,以保证焊条或焊丝能深入根部,实现全熔透效果。
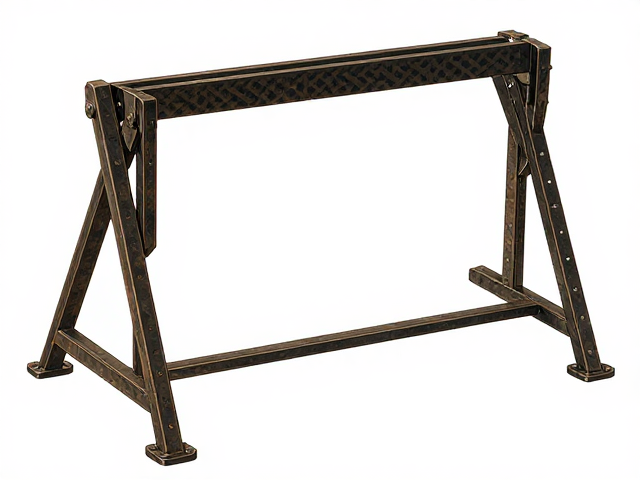
焊接参数设定与工艺执行规范
焊接电流的选择需严格匹配焊条直径与板厚,对于常见的6-8毫米厚度的碳钢支架腿,使用直径3.2毫米的E4315或E4316焊条时,焊接电流通常控制在110至140安培之间。电流过大会导致烧穿或飞溅剧烈,而电流过小则易造成未焊透或夹渣。行焊速度应保持均匀,避免在接头出或收弧处停留过久,以防产生弧坑裂纹。对于弓形脚这种具有一定弧度的结构,焊枪角度需根据焊接位置动态调整,平焊时焊枪与工件夹角约为70至80度,立焊或仰焊时需适当减小角度以利用熔滴重力。
层间清理是多层多道焊中的关键环节,每焊完一道后,必须使用钢丝刷清除熔渣和飞溅物,确认无缺陷后方可进行下一层焊接。对于弓形脚支架,建议采用分段退焊法以减小焊接变形,特别是在长直段焊接时,将长焊缝分为若干短段,从中间向两端交替焊接,能有效释放残余应力。焊接过程中需密切观察熔池状态,确保熔池大小适中,边缘清晰,避免熔池过大导致铁水下坠形成焊瘤。
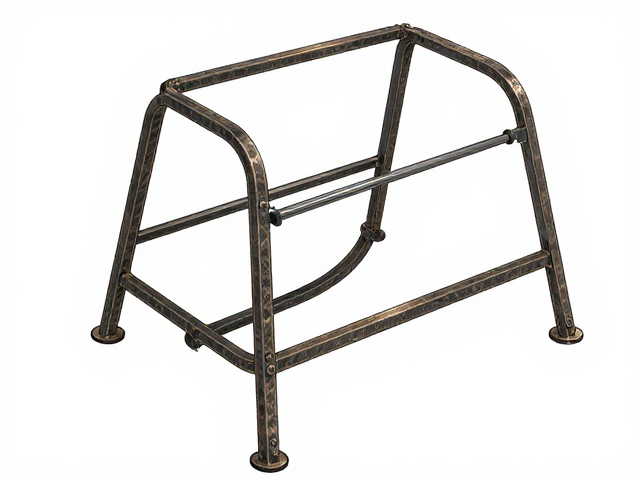
焊后外观检查与无损检测评估
焊缝外观检查是判定焊接质量的第一道防线,合格焊缝应表面均匀、宽窄一致,无裂纹、气孔、夹渣、咬边及未熔合等肉眼可见缺陷。焊缝余高宜控制在0至3毫米之间,过渡应平滑,避免尖锐棱角造成应力集中。对于弓形脚支架,需特别检查腿部与底板连接处的角焊缝,确保焊脚尺寸符合设计要求,通常焊脚高度不应小于较薄板件的厚度。使用标准焊缝量规可精确测量焊缝尺寸,确保其在公差范围内。
对于承重关键部位或外观要求较高的场景,建议进行渗透检测(PT)或磁粉检测(MT)以发现表面微小裂纹。若结构承受动态载荷或极端环境,需依据相关钢结构焊接规范进行超声波检测(UT)或射线检测(RT),确保内部无结构性缺陷。检测过程中发现的任何超标缺陷,必须打磨去除后重新补焊,并对补焊区域进行同等标准的复检,确保修复后的焊缝性能不低于母材。