焊接前金属表面处理与坡口制备
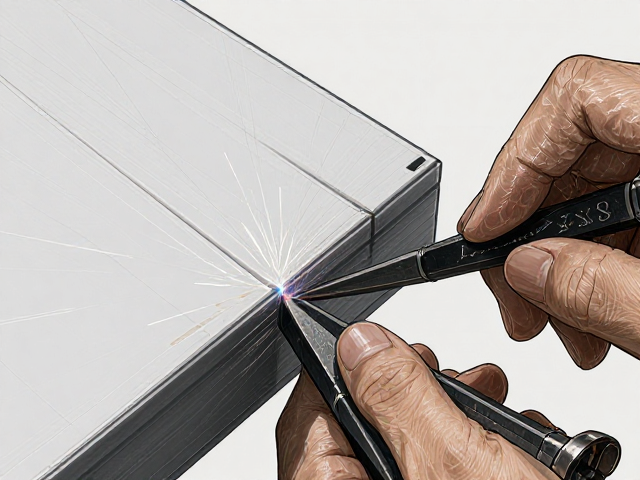
在可折叠家具的制造环节中,焊接前的基材处理直接决定了接头的最终强度与耐腐蚀性能。金属表面必须经过严格的除油、除锈及打磨处理,确保焊接区域无氧化皮、油污及水分残留。对于常见的碳钢或铝合金管材,通常采用钢丝刷或砂轮机对焊缝两侧20-30毫米范围内进行清理,露出土黄色或银白色的金属光泽。这一步骤能有效防止气孔、夹渣等焊接缺陷的产生,是保障结构稳固性的基础前提。
坡口形式的选择需严格依据管材壁厚与焊接工艺确定。对于壁厚小于3毫米的薄壁管件,通常采用I型坡口直接对接;而当壁厚超过4毫米时,则需加工成V型或U型坡口,坡口角度一般控制在60°至70°之间。坡口下沿需保留1-2毫米的钝边,以防止烧穿。精准的坡口制备不仅降低了焊接热输入,减少了变形风险,还为后续填充焊料提供了良好的容纳空间,从而提升焊缝内部的致密性。
关键部位焊接加固工艺执行
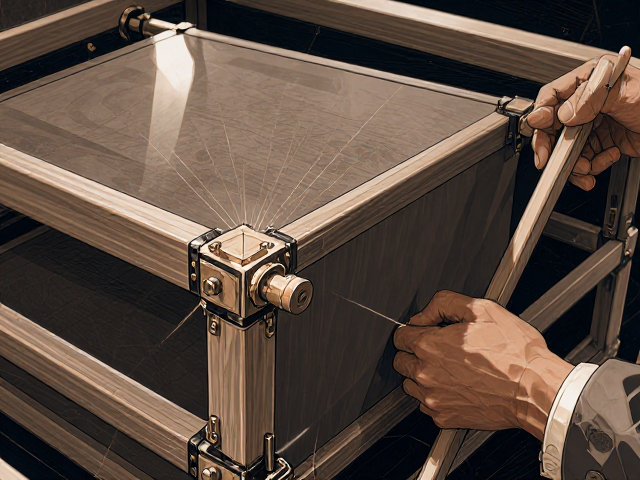
可折叠家具因频繁开合,铰链连接处及主要受力节点极易产生疲劳断裂,因此焊接加固需采用多层多道焊法以增强焊缝韧性。在操作过程中,应严格控制焊接电流与电压,避免过大的热影响区导致管材局部软化或变形。对于钢管与连接板的焊接,建议采用分段对称焊接策略,即先点固定位,再从中间向两端交替施焊,以抵消焊接应力,防止构件扭曲。焊缝表面应呈均匀的鱼鳞纹状,不得出现裂纹、未熔合或咬边现象。
针对高强度受力点,可采用加强板或角铁进行辅助加固。加强板与基材的贴合面需平整无缝,焊接时需确保根部熔透,并沿四周满焊。对于不锈钢或铝合金材质,还需特别注意层间温度的控制,必要时采用水冷铜垫板或间歇焊接法,避免材料因过热产生晶粒粗大,进而降低力学性能。焊后需立即清除焊渣及飞溅物,检查焊缝外观质量,确保无残留应力集中点,为后续打磨提供合格的基底。
倒角打磨与表面平滑化处理
焊接完成后的工件表面通常存在焊瘤、飞溅及高低不平现象,倒角打磨是提升美观度与消除安全隐患的关键步骤。使用角磨机配合百叶轮或砂轮片,对焊缝及周边区域进行初步打磨,重点去除凸起的焊瘤,使焊缝与母材过渡平滑。打磨过程中应保持打磨角度在30°至45°之间,避免垂直打磨导致材料过度损耗或打磨不均。对于管口内侧等难以触及的区域,需使用小型锉刀或专用内孔打磨工具进行精细处理,确保无锐边毛刺。
倒角尺寸需符合设计规范,通常焊缝两侧各预留1-2毫米的倒角宽度,坡度适中,以消除应力集中。在打磨过程中,需定期用手触摸检查表面平滑度,确保无刮手感。对于要求高外观质量的家具,可采用由粗到细的多级打磨策略,先使用60-80目砂轮去除明显瑕疵,再换用120-240目砂纸进行精细打磨,直至表面呈现出均匀的拉丝或磨砂质感。此过程不仅能提升视觉美感,还能为后续的喷涂或电镀提供理想的附着力基底。
表面防腐处理与成品检验
经过焊接加固与打磨倒角的家具构件,其表面金属处于高活性状态,极易受环境湿气侵蚀导致生锈,因此防腐涂装是延长使用寿命的必要环节。在涂装前,需确保工件表面干燥、无油污及粉尘。根据使用环境选择合适的涂料,户外或潮湿环境建议采用环氧底漆搭配聚氨酯面漆,室内环境可选用丙烯酸或聚酯涂料。喷涂时需保持均匀薄涂,避免流挂,每层涂层需待其完全干燥后方可进行下一道工序。
成品检验需涵盖尺寸精度、结构强度及外观质量三个维度。使用游标卡尺或专用检具核对折叠后的尺寸误差,确保在规定范围内(通常为±1毫米)。进行静态载荷测试,模拟日常使用中的受力情况,观察焊缝是否有开裂或变形。外观检查则重点查看涂层是否均匀、无气泡、无露底,倒角处是否光滑圆润。只有当所有指标均符合工艺标准,方可进入包装与入库流程,确保每一件出厂产品兼具优异的耐用性与精致的美观度。