拉丝处理的核心原理与表面微观结构
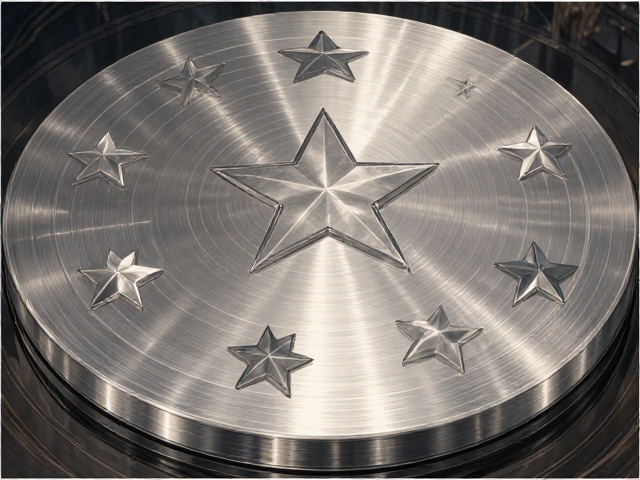
五星脚装饰盖的拉丝工艺本质上是利用物理摩擦作用,在金属表面形成具有方向性的细微纹路。这一过程通过高速旋转的砂轮或刷轮,以特定的压力和速度对经过抛光或喷砂处理的基材进行切削。对于常见的304或316不锈钢材质,拉丝并非简单的打磨,而是通过控制磨料的粒度和行进轨迹,在微观层面构建出口感一致的线性沟槽。这种沟槽能够散射光线,从而消除镜面反射带来的刺眼感,形成柔和哑光的视觉效果,这是提升产品高级质感的关键物理基础。
在微观结构层面,拉丝纹路的深度和密度直接决定了成品的视觉层次。工业标准中通常采用P400至P800目数的尼龙刷或布轮进行作业,较细的目数(如P600以上)能带来细腻如丝绸般的触感,而较粗的目数(如P400左右)则呈现出更具工业风格的粗犷质感。这种微观纹理不仅改变了光线在金属表面的折射路径,更重要的是,它改变了材料表面的应力分布。均匀的拉丝纹理能避免局部应力集中,为后续的表面处理提供稳定的基底,确保装饰盖在长期受力环境下不易产生肉眼可见的形变或瑕疵。
工艺参数对质感与耐用性的具体影响
拉丝过程中的线速度、进给压力和磨轮硬度是决定成品质量的三大核心变量。线速度过高会导致金属表面发热,引发氧化色或烧伤,破坏纹理的连续性;过低则无法形成清晰的纹路,导致表面发乌。进给压力需要保持绝对均匀,任何微小的压力波动都会在装饰盖表面留下深浅不一的“接刀痕”或色差带,严重影响美观。在实际生产中,通常采用恒压气动或伺服电机控制的拉丝机,以确保每一处纹理的深度误差控制在微米级别,从而保证五星脚各脚位装饰盖在组装后视觉上的高度统一。
耐用性方面,拉丝工艺对材料的耐腐蚀性能有着微妙的影响。相较于镜面抛光,拉丝表面形成的微观凹凸结构在一定程度上增加了表面积,但在封闭或室内环境中,这种结构能有效减少污渍附着,因为灰尘和指纹难以在定向纹理中形成大面积连续膜层。然而,若拉丝后未进行有效的封孔或钝化处理,粗糙的纹理可能成为腐蚀介质的藏匿点。因此,高品质的拉丝装饰盖通常在拉丝后会经过一道去油钝化或透明保护漆喷涂工序,利用保护层填充部分微观孔隙,既保留了拉丝的哑光质感,又大幅提升了抗指纹和抗腐蚀能力,使产品能应对日常清洁中的化学试剂接触。
常见缺陷分析与质量控制要点
在实际生产中,拉丝工艺最容易出现的缺陷是纹路不均和表面划伤。纹路不均通常源于磨轮磨损不均或夹具振动,解决这一问题需要定期修整磨轮,确保其工作面平整,并优化五星脚夹具的减震设计。表面划伤则多由前道工序残留的硬质颗粒或操作不当引起,因此,拉丝前的清洁工序至关重要,必须使用超声波清洗去除油污和杂质,并在洁净环境下进行拉丝作业,避免灰尘颗粒嵌入金属表面形成永久性瑕疵。
色差是另一个需要重点关注的质量问题,特别是在大批量生产中。不同批次的原材料表面氧化膜厚度差异,以及拉丝过程中磨轮温度的变化,都可能导致成品颜色不一致。为了控制色差,厂家通常会对原材料进行严格的前处理一致性管理,并在拉丝过程中实时监测表面温度,必要时增加冷却装置。此外,检验环节需采用标准光源箱,在D65标准光源下对比色卡,确保每一批次装饰盖的拉丝色泽符合既定标准,避免因视觉差异导致成品组装后出现明显的“花脸”现象,从而保障整体装饰效果的美观与协调。