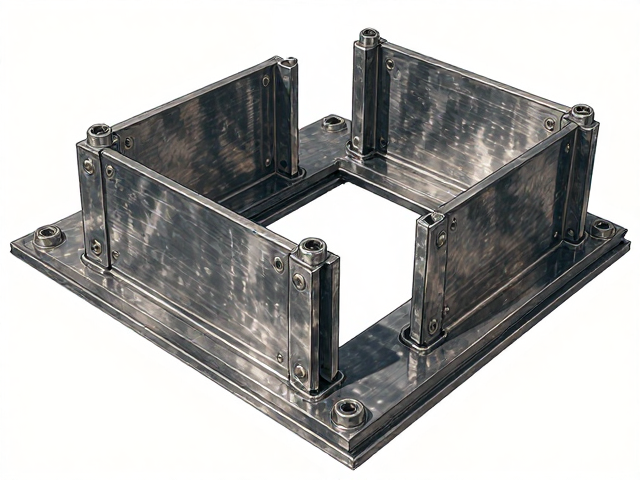
重型钢制脚座的结构设计与承重逻辑
重型工业设备对支撑部件的稳定性有着极高的要求,钢制脚座作为连接地面与设备本体的关键节点,其核心价值在于分散集中载荷并抵抗震动。在设计阶段,工程师通常依据设备的重量分布、运行时的动态冲击力以及安装环境的地质条件,计算所需的截面惯性矩和抗弯强度。常见的结构形式包括平板式、加强筋板式以及带有地脚螺栓孔位的组合式底座,其中加强筋的布局直接决定了脚座在极端负载下的形变控制能力。
选材方面,优质碳素结构钢如Q235B或Q345B是主流选择,这类材料具有良好的焊接性能和机械强度,能满足绝大多数重型机械的安装需求。对于存在腐蚀性环境或高洁净度要求的场景,可能会选用不锈钢材质或经过特殊表面处理的钢材。脚座的厚度与宽度需经过严密的力学仿真分析,确保在长期重载下不会出现屈服或断裂现象,同时预留足够的螺栓紧固空间,以应对设备运行过程中产生的水平推力。
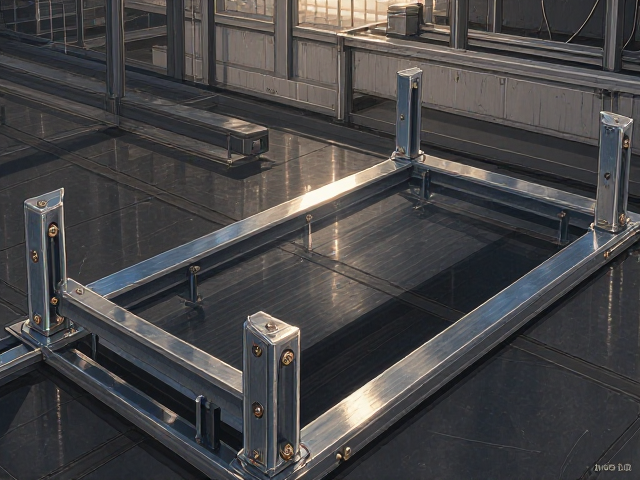
电镀处理工艺的核心流程与质量控制
电镀层在重型钢制脚座中扮演着双重角色,既是通过牺牲阳极保护基体金属免受锈蚀,也是提升表面光洁度与耐磨性的关键手段。标准的电镀流程始于严格的表面前处理,包括除油、酸洗活化以及电化学抛光,这一步骤决定了镀层与基体的结合力。若前处理不彻底,镀层极易出现起泡、剥落现象,导致防腐失效。随后进入电镀槽,根据环境需求选择镀锌、镀铬或镍锌合金等工艺,镀锌层常用于户外或潮湿环境,而镀铬层则多用于需要高硬度和美观度的场合。
质量控制环节重点监控镀层的厚度、盐雾测试时长以及氢脆现象。对于高强度螺栓或薄壁件,电镀后必须进行去氢处理,以防止应力腐蚀开裂。行业通用的检验标准通常参考ISO 9223或GB/T 10125,要求中性盐雾试验(NSS)达到规定小时数(如24小时、72小时或更高)无红锈出现。镀层外观需均匀、无漏镀、无流挂,边缘部位需特别注意保护,避免因电流密度过大导致镀层过薄或粗糙。
选型指南:环境适配与技术参数匹配
选型的第一步是明确安装环境的具体工况。室内干燥环境可选用普通镀锌或喷漆处理,成本较低且满足基本防护;室外露天环境或海边高盐雾地区,则需选用热浸镀锌或加厚镀锌层,并考虑增加密封胶圈防止雨水积聚;食品、医药或电子行业则倾向于使用不锈钢材质或经过钝化处理的无铬钝化镀锌,以符合环保与卫生标准。此外,还需考虑设备是否需要频繁移动或调节水平,此时应选择带调节螺母或橡胶减震垫的复合型脚座。
技术参数匹配需严格对照设备底座孔位尺寸、地脚螺栓规格及承载重量。选型时需核对脚座底板孔径、孔径间距以及螺栓直径,确保与预埋件或地面膨胀螺栓完全契合。承载能力并非单一数值,而是与接触面积、螺栓紧固力矩共同作用的结果。建议在实际应用中,将实际负载控制在脚座额定承载能力的70%-80%以内,以预留安全裕量。对于不规则或超重设备,需定制非标尺寸,并在出厂前提供详细的三维图纸与受力分析报告,确保安装后的长期稳定性。