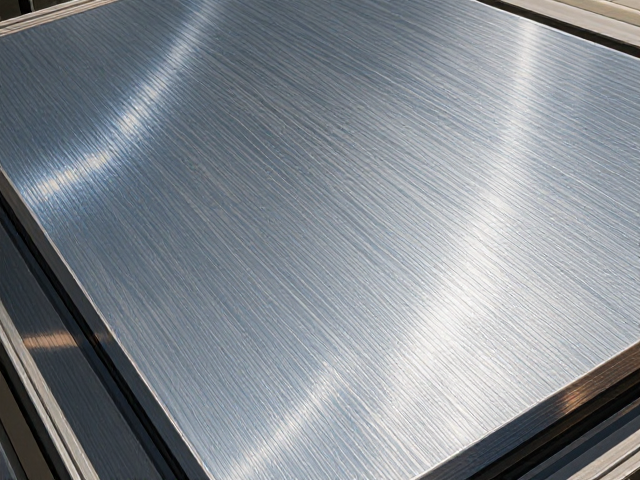
冷轧钢基材处理与表面预处理标准
冷轧钢板在进入转印工序前,必须经过严密的脱脂与酸洗钝化处理,以彻底清除表面的油污、氧化皮及杂质。这一环节直接决定了涂层附着力与转印油墨的渗透效果,通常要求表面无可见污渍、无水痕,且粗糙度控制在规定的微米范围内,以确保后续纹理的清晰度与均匀性。
预处理后的板材需进行严格的干燥与除尘作业,任何微小的颗粒残留都可能导致转印过程中出现砂眼或气泡。现代生产线多采用静电除尘与高温烘干相结合的方式,确保基材表面达到近乎零污染的状态,为高温高压环境下的油墨转移提供完美的物理基础,从而避免因基材缺陷导致的次品率上升。
转印纸制作与纹理设计规范
木纹转印纸的质量是还原自然木质的关键,高标准的工艺要求使用高精度微凹版印刷技术,在特种离型纸上制作出版面清晰、层次丰富的木纹图案。油墨需具备优异的耐热性与耐溶剂性,确保在高温高压环境下不褪色、不迁移,同时纸张的离型力需经过精准调控,以实现油墨向金属表面的完整剥离与转移。
设计环节需严格遵循木材生长的自然规律,模拟年轮、木结、导管等微观结构,避免图案重复率过高导致的视觉疲劳。色彩管理需采用标准化色卡进行比对,确保不同批次转印纸的色差控制在极小范围内,使最终产品能精准呈现胡桃木、橡木或樱桃木等特定木种的色泽特征与纹理走向。
高温高压转印工艺参数控制
转印过程需在专用的高温高压设备中进行,温度通常控制在180至220摄氏度之间,压力保持在特定数值以确保油墨分子与钢板表面产生稳固结合。这一阶段的时间控制极为关键,过短会导致转印不全,过长则可能引起油墨分解或基材变形,因此需要依据板材厚度、涂层类型及油墨特性,通过严密的实验数据确定最佳工艺窗口。
在升温与加压过程中,转印纸与钢板保持紧密贴合,油墨受热熔融并渗透至钢板表面的微孔结构中。冷却阶段需缓慢进行,以释放内部应力,防止因温差过大导致板材翘曲或转印层开裂。整个过程需实时监控温度曲线与压力变化,确保每一批次产品的工艺稳定性,实现从平面纸张到立体金属质感的完美转化。
后处理与表面保护层施工
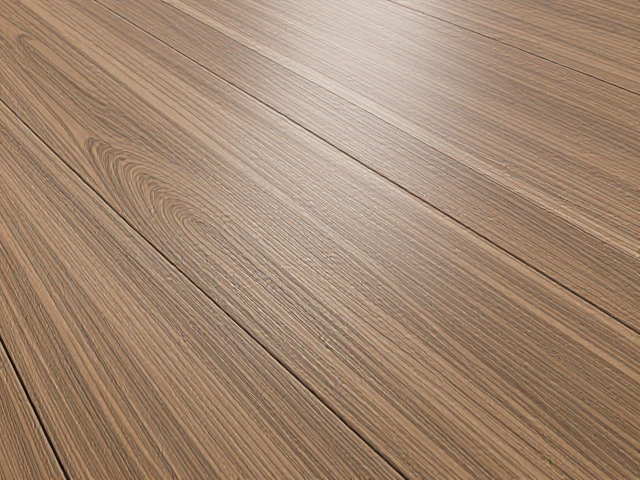
转印完成后的钢板需经过细致的修边与清洁,去除边缘残留的油墨与杂质,随后进行表面保护层的涂装。清漆的选择需兼顾硬度、耐磨性与透明度,通常采用高固含聚酯或丙烯酸树脂,通过静电喷涂或辊涂方式均匀覆盖在木纹表面,形成致密的保护膜,增强产品的耐候性与抗刮擦能力。
保护层的固化需经过严格的烘烤或自然干燥过程,确保涂层完全交联固化。此后,产品需进行外观检验,重点检查木纹连续性、光泽度均匀性以及是否存在橘皮、流挂等缺陷。只有当所有指标符合既定质量标准的产品,才能进入最终的包装与仓储环节,确保交付给用户的每一件冷轧钢木纹产品都具备卓越的质感与耐用性。