焊接前的基材处理与清洁标准
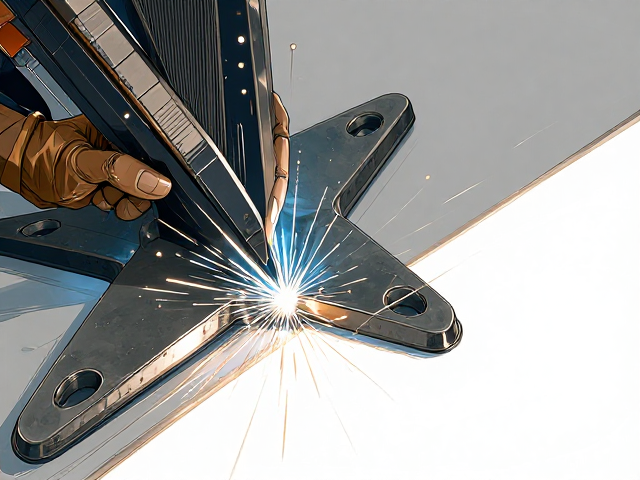
五星脚底盘的金属表面在出厂或存放过程中,常附着氧化层、油污或防锈涂层,这些杂质会直接导致焊缝出现气孔、夹渣或未熔合现象,严重影响结构强度。实际操作中,需使用角磨机配合百叶轮或钢丝刷,对底盘连接板与五星脚支臂的接触区域进行彻底打磨,直至露出土黄色或银白色的金属光泽。对于不锈钢材质,建议保留至少1-2毫米的待焊区域,避免过度打磨导致材料变薄或散热过快。清洁完毕后,务必使用无水乙醇或专用清洗剂擦拭焊接区,确保无残留油脂和粉尘,这是保证电弧稳定性和焊缝成型质量的基础步骤。
在清理完表面后,需对连接件进行精准定位与临时固定。由于五星脚底盘通常由多根支臂呈放射状分布,焊接变形是主要风险点。应使用高强度压钳或专用夹具将支臂与底盘严格贴合,确保支臂根部与底盘平面的垂直度误差控制在1毫米以内。若使用自制工装,需确认工装底座平整且无变形。对于大型或重型底盘,建议在焊接前进行点固焊,即在每个支臂与底盘的接触点两侧进行短促、快速的点焊固定,点固长度约10-15毫米,待冷却后再进行正式焊接,以此抵消热应力,防止整体结构扭曲。
焊接工艺参数与操作手法控制
焊接电源的选择需严格匹配基材材质与厚度。对于常见的碳钢底盘,推荐使用CO2气体保护焊,电流密度通常设定在150-250A之间,具体数值需根据焊丝直径(常用1.2mm)和板材厚度动态调整。焊接电压保持在18-22V范围内,以确保熔池流动性适中。若处理不锈钢底盘,则需切换至氩弧焊(TIG)或不锈钢专用焊丝进行MIG焊接,氩气流量需稳定在15-20L/min,以提供严密的惰性气体保护层,防止焊缝氧化发黑。焊接过程中,焊枪角度通常保持70-80度,采用直线运条或小幅锯齿形摆动,焊速需均匀,避免过快导致焊缝窄高、熔深不足,或过慢导致烧穿及热影响区过大。
对于五星脚这种多向受力结构,焊接顺序至关重要,必须采用分段退焊或对称焊接法以平衡热输入。建议从底盘中心向边缘,或从相邻支臂交替焊接,每完成一个支臂的焊接,需等待其自然冷却至室温后再进行下一个,严禁连续长时间对同一区域加热。焊缝成型应饱满平滑,过渡圆润,严禁出现咬边、焊瘤或未焊透缺陷。焊后需立即清除焊渣,使用钢丝刷清理焊缝表面,检查焊缝内部是否存在肉眼可见的裂纹或气孔。对于关键受力点,可使用小型锤击法轻微敲击焊缝,释放残余应力,但需注意控制力度,避免损伤母材。
焊后检验与稳固性评估
焊接完成并冷却后,需进行直观的外观检验与简单的物理测试。外观上,焊缝应均匀连续,无明显的凹陷、凸起或裂纹,焊缝宽度应略宽于焊丝直径,且与母材结合处过渡自然。对于肉眼难以判断的内部缺陷,在缺乏专业无损检测设备的情况下,可通过敲击法初步判断:用小手锤轻轻敲击焊缝两侧,若声音清脆悦耳,表明结合紧密;若声音沉闷沙哑,则可能存在未熔合或夹渣缺陷,需打磨后重新补焊。此外,检查底盘整体平面度,将其置于水平平台上,观察是否有翘曲,若变形严重,需通过机械校正或局部加热校正恢复原状。
在实际使用场景中,五星脚底盘需承受人体重量动态变化带来的冲击载荷,因此稳固性评估不可忽视。安装时,应选用符合国标强度的螺栓或焊接螺母,并使用扭矩扳手确保紧固力矩一致。对于焊接固定的五星脚,需定期(如每半年)检查焊缝是否有开裂预兆,特别是支臂根部与底盘连接处,这是应力集中的关键区域。若发现焊缝边缘有细微裂纹或变色,应立即停止使用并进行专业修复。正确安装且经严格焊接检验的五星脚底盘,其疲劳寿命可显著延长,确保办公或家用环境下的长期安全使用,避免因连接件松动或断裂导致的意外事故。